3-16. 物流設備處理能力與選型要點
進行配送中心自動化與機械化評估時,必須正確把握各式物流設備之處理能力(每小時可處理/搬運之箱數或折疊籃數),確認需求物量與能力相符後進行設備選型。
本稿解析物流設備處理能力基準及其於系統設計中之活用與思考方式。
1. 主要物流設備之處理能力基準
代表性物流設備之處理能力(每小時)基準如下:
| 設備・系統名稱 | 處理能力基準(每小時) | 特徵・用途 |
|---|---|---|
| A 型 Pic 揀貨機 | 約 1,200 折疊籃 | 高速自動揀貨與保管設備。用於小件商品或高流動品散件揀貨。 |
|
SAS 系統 (整箱順序高速出庫) |
約 600 箱 | 整箱單位順序出庫系統。適用於低流動品或多層出貨批次處理。 |
| 分揀機(Sorter) | 2,000 ~ 10,000 箱 | 按配送目的地或路線自動分揀貨物之交叉帶式或滑塊式分揀機。 |
| 高速分流合流線 | 2,000 ~ 6,000 箱 | 將多條搬運輸送帶高速集約為單線之設備。 |
|
帶式輸送帶 (速度 20~30m/分) |
1,800 ~ 3,600 箱 (依搬運間距而定) |
物流中心內部基礎搬運線。處理能力由輸送帶速度與貨物流動間距決定。 |
2. 考量處理能力時之重要要點(實務要點)
-
① 搭配「高峰期(最大波動)」之需求能力
物流現場存在按日或時段之出貨波動。應以 EIQ 分析等算出「出貨最集中之高峰時段需處理多少箱(折疊籃)」,而非以單日平均能力進行設計。
-
② 單體最佳化與防止「瓶頸(Bottleneck)」
即使分揀機能力高達 10,000 箱/小時,若前段供貨輸送帶或前工程(SAS 等)處理能力僅 3,000 箱/小時,整體處理能力將受限為 3,000 箱/小時。
整體設備金字塔結構需確保前後流程平衡,防止產生瓶頸。
-
③ 硬體(設備)與軟體(WMS・營運)之結合
多品種小額出貨現場若全數採用最高規格自動化設備(Level 4),投資報酬率(ROI)可能不符預期。
採用「基礎能力輸送帶+WMS+無人手持終端/電子標籤」等作業支援設備(軟體面)搭配,實現整體最佳化與彈性營運為不二法則。
3. 自動倉庫之種類與特徵
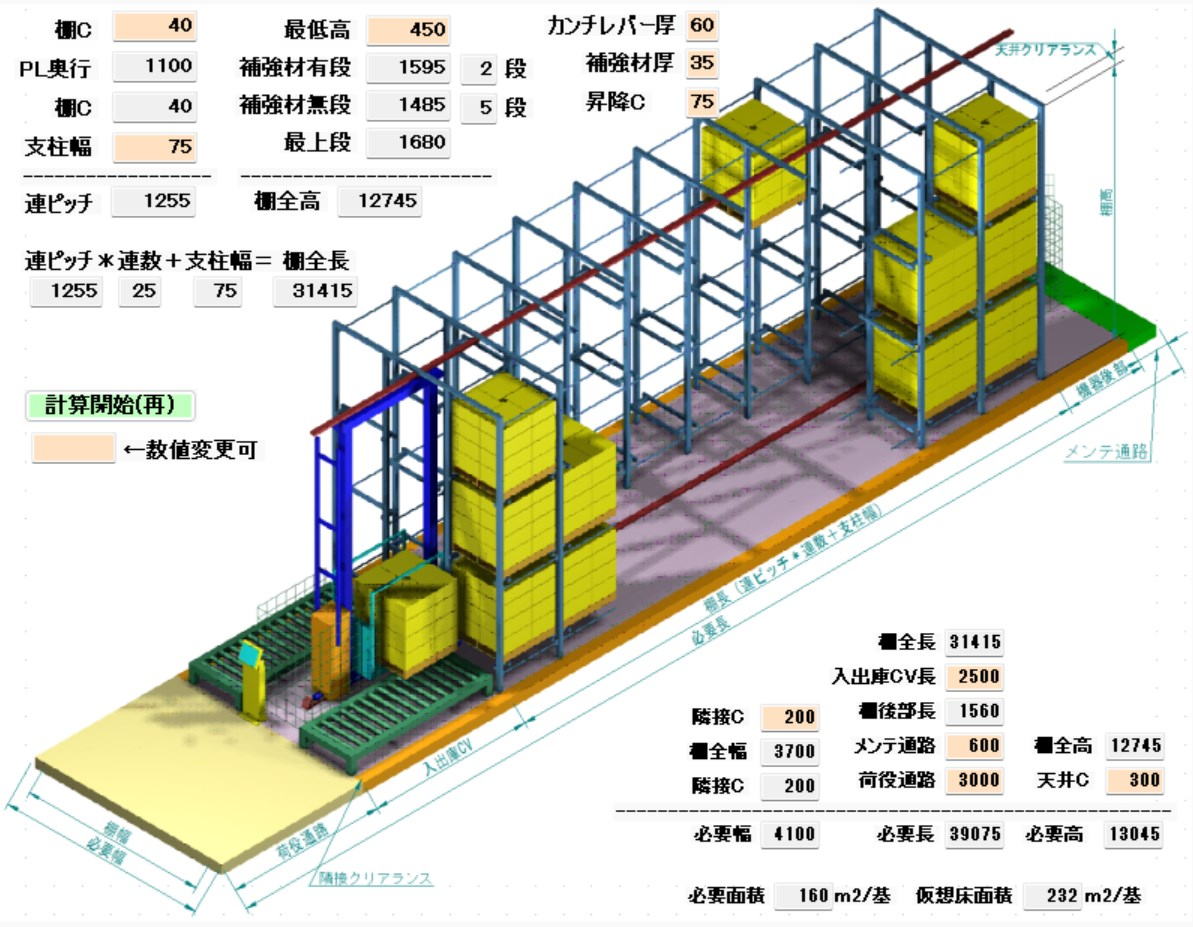
Unit-Load 型(棧板自動倉庫)
對象: 棧板堆疊之大容量貨物(大型紙箱、原材料、成品等)。
特徵: 運用高層貨架與堆垛起重機極大化高層空間以保管大批棧板。適用於長期保管或工廠/大型 DC 之備貨區。
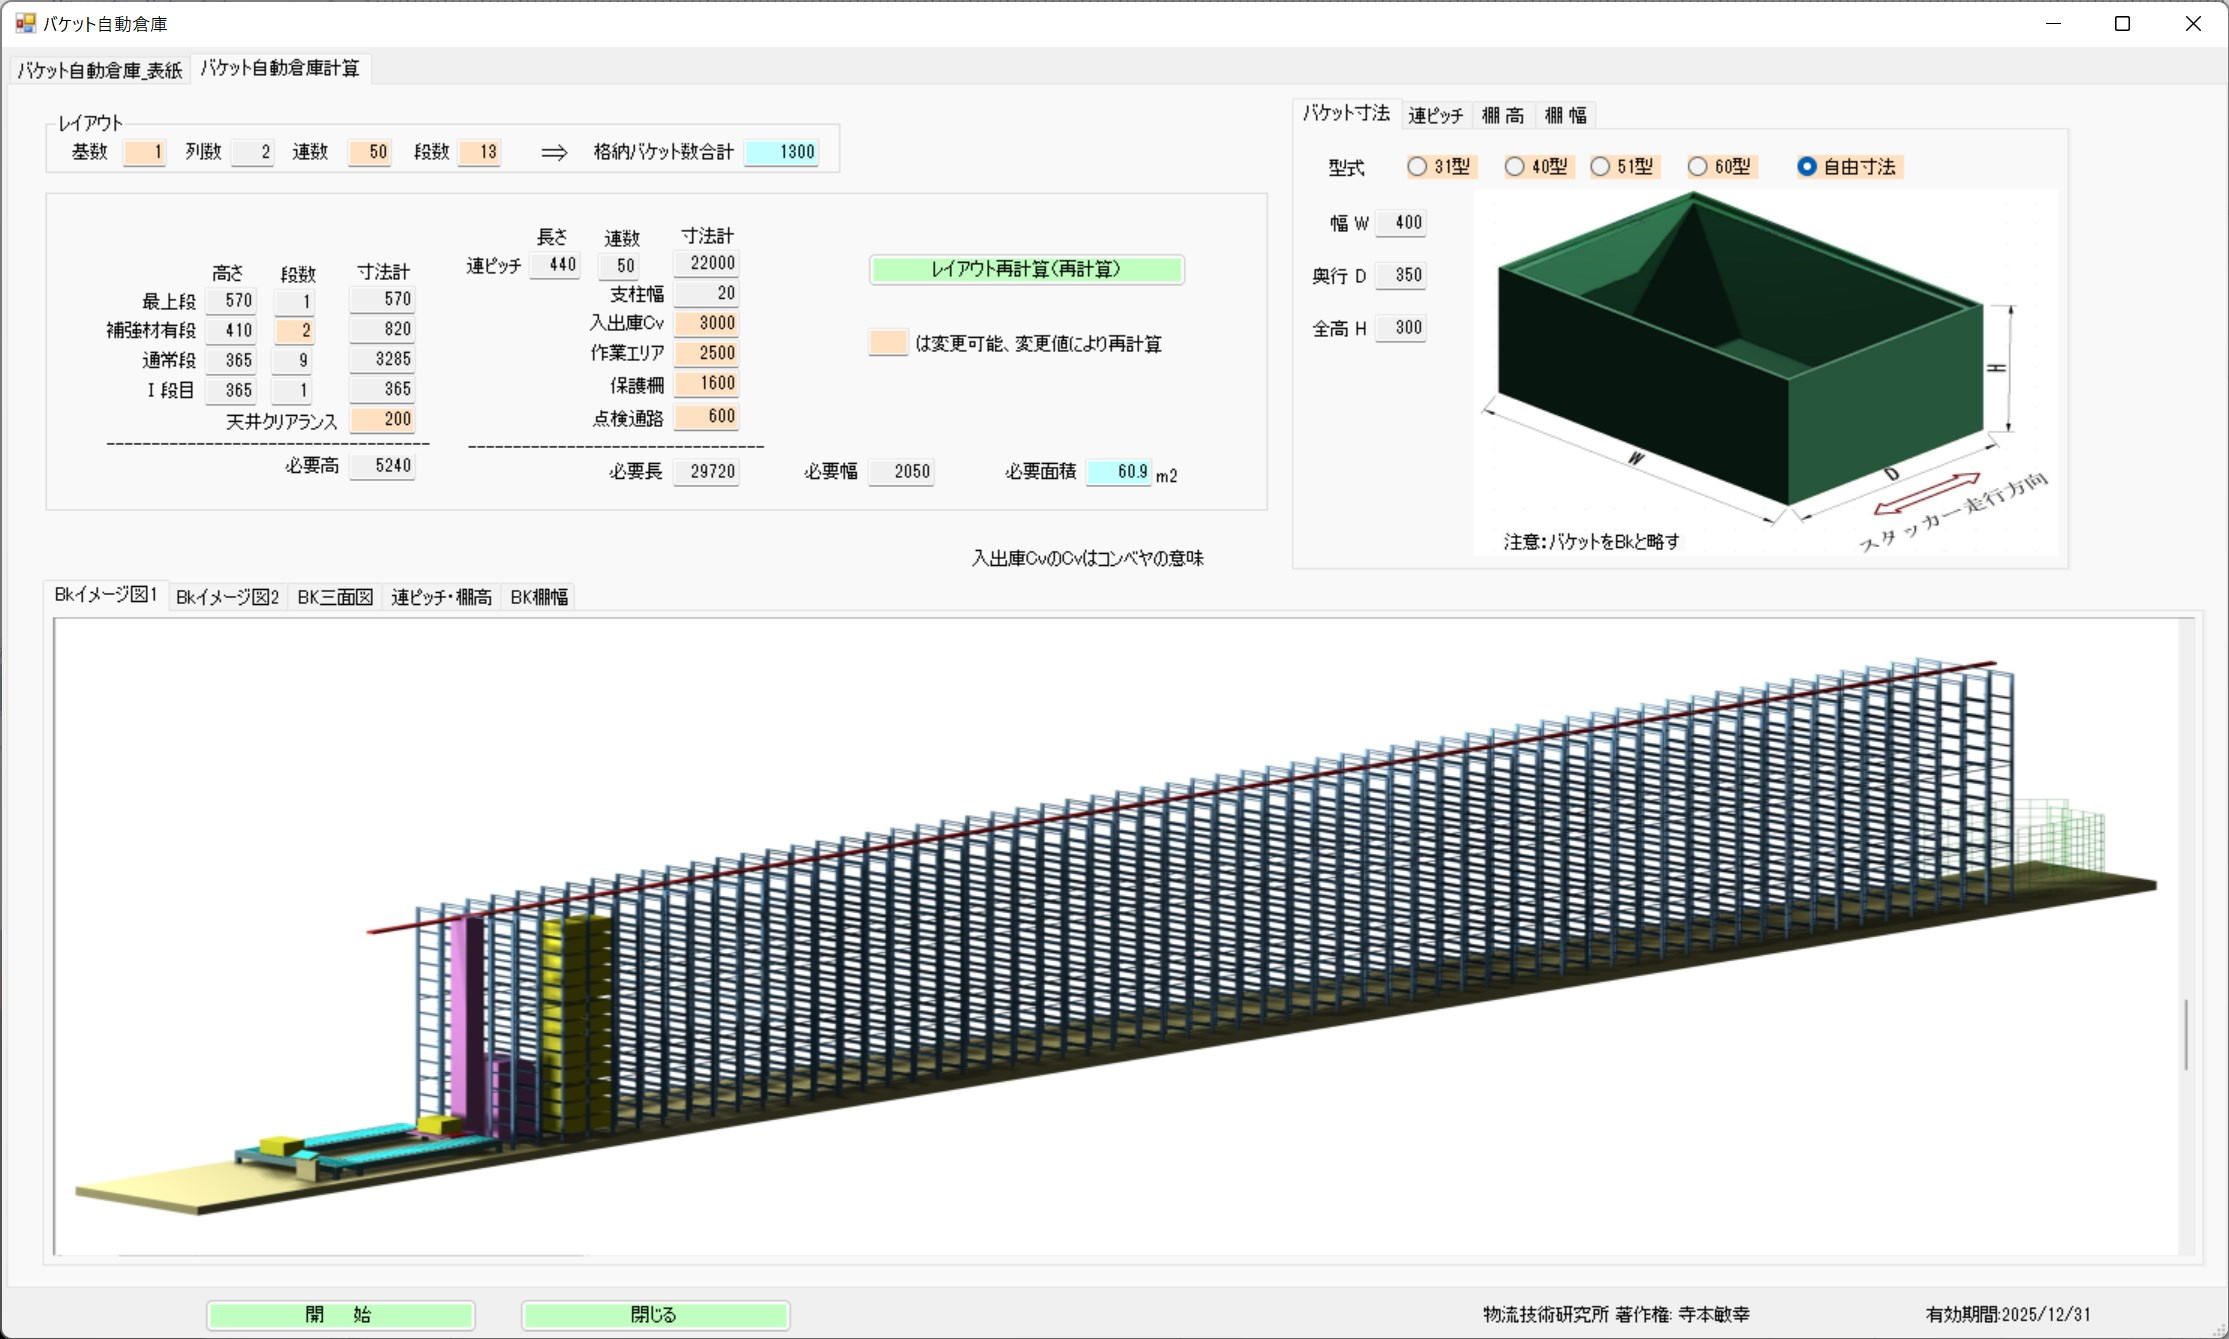
Mini-Load 型(整箱・容器自動倉庫)
對象: 紙箱、塑膠箱、折疊籃。
特徵: 實現整箱或容器單位進出庫與揀貨自動化。適合電商後線或零件中心等需快速處理中規模以上物量之環境。
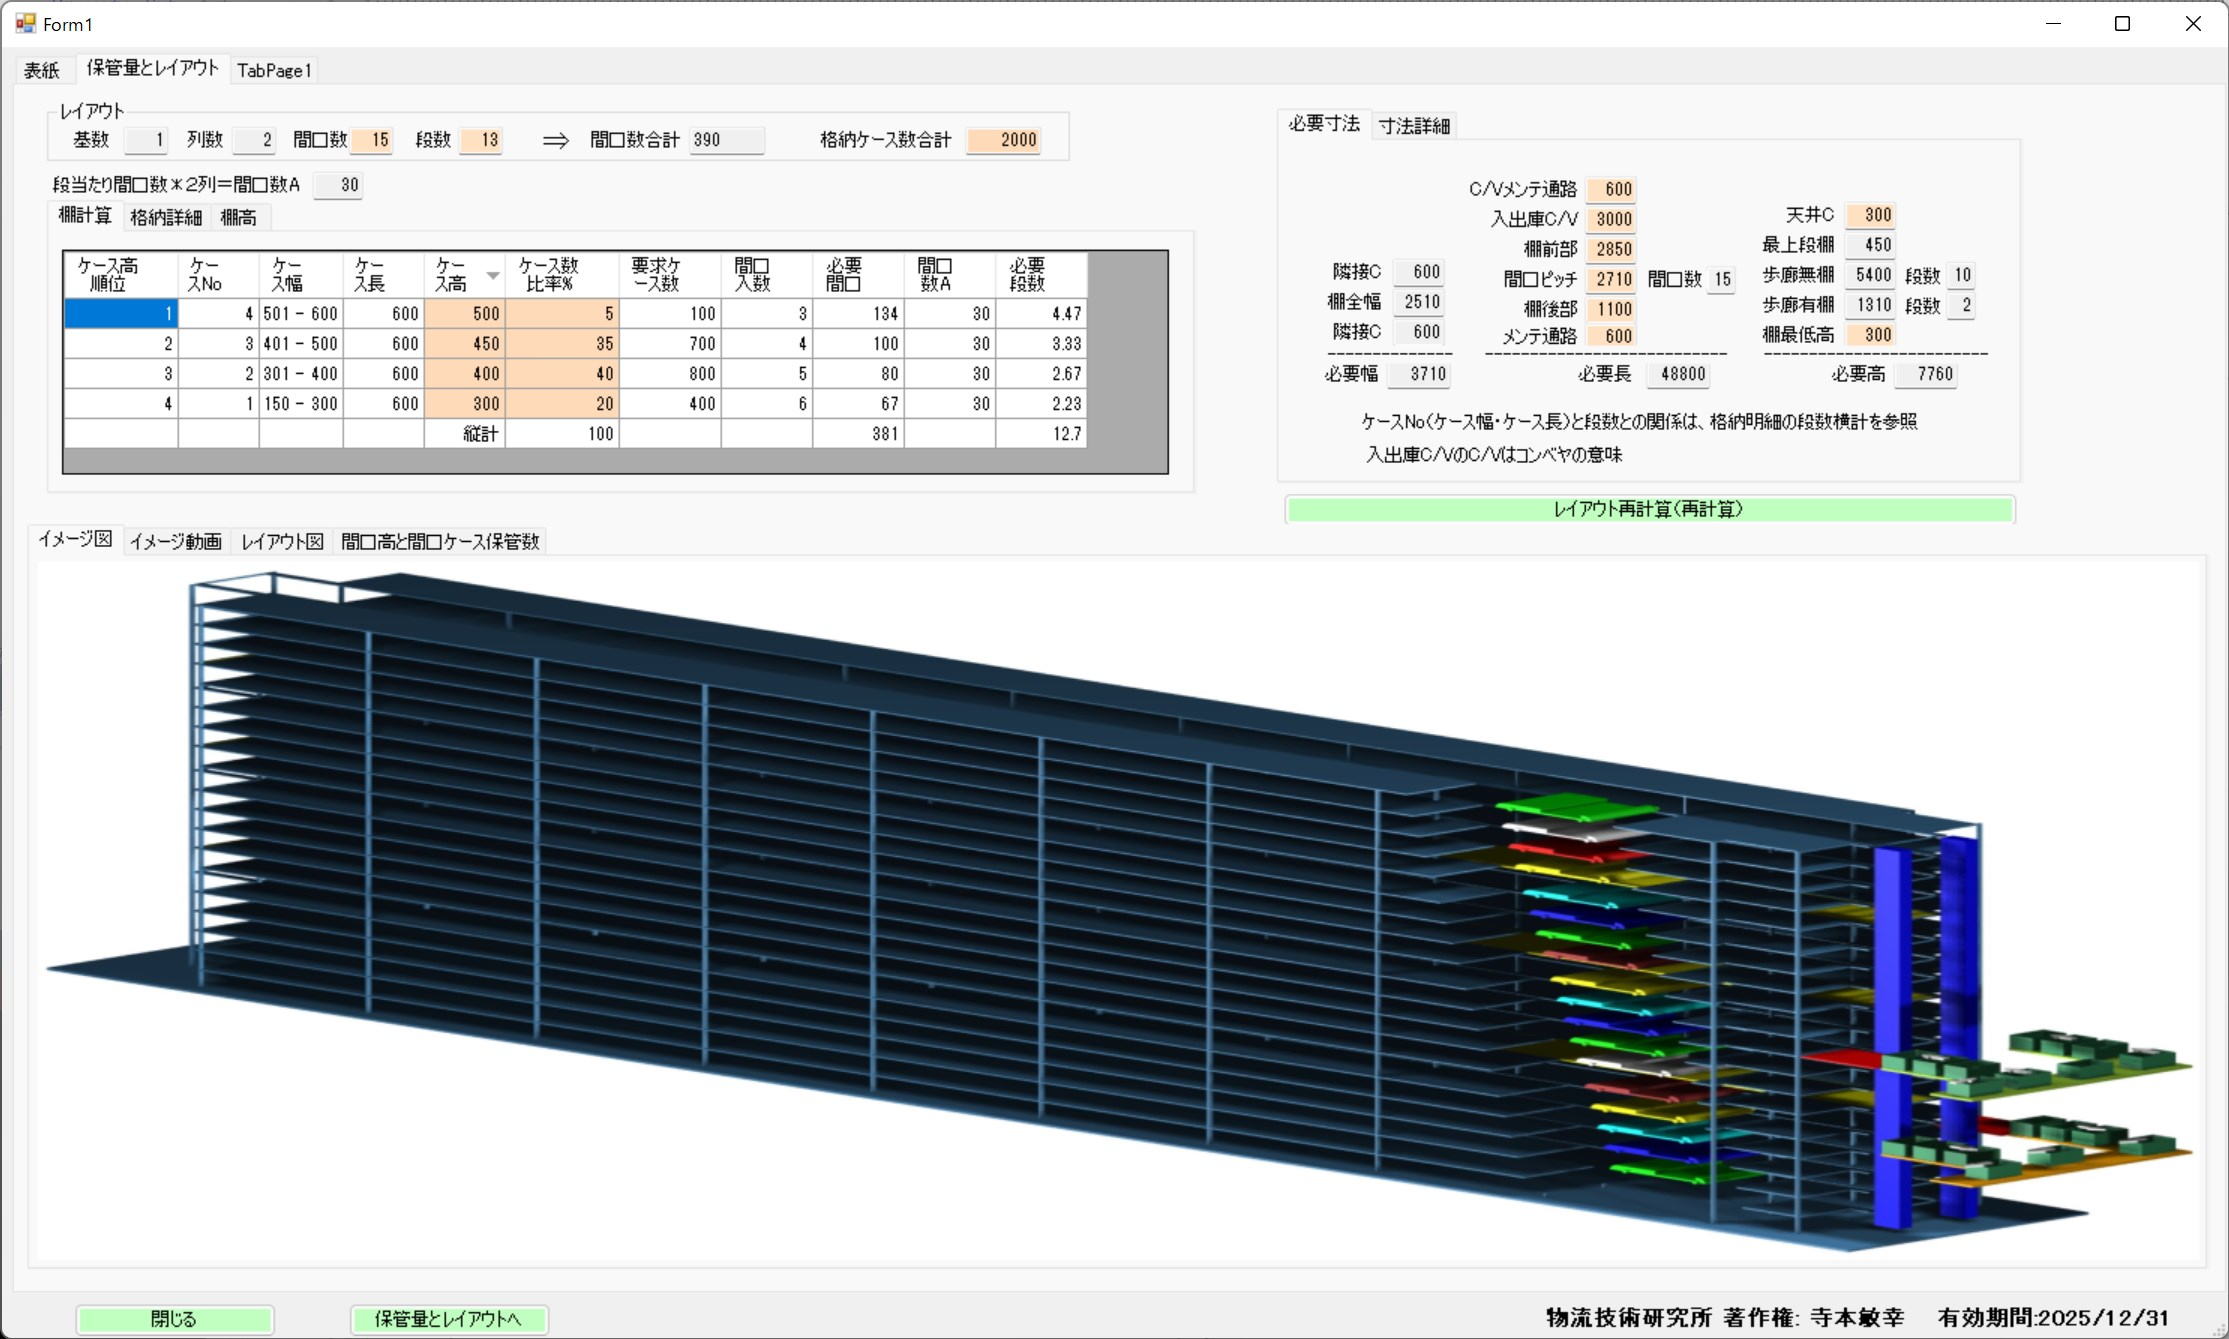
穿梭式・機器人型自動倉庫(GTP:Goods-to-Person 系統等)
對象: 多品種少量單件/散件商品、周轉箱。
特徵: 於各貨架層運行「高速穿梭車」或「GTP 機器人」,將商品自動搬運至作業人員手邊。極適合高頻率揀貨與電商揀貨作業。
4. 處理能力(產能)趨勢與選型要點
自動倉庫處理能力以「每小時可執行多少週期(進出庫)」(週期/小時)進行評估。
-
處理速度比較
機器人型・穿梭式 > Mini-Load 型 > Unit-Load 型
多台穿梭車與機器人平行運作之系統因可同步存取,針對高頻率小額出貨(單件單位)展現極高處理能力。反之,處理棧板之 Unit-Load 型單次搬運重量與體積大,但單台起重機週期數(速度)受結構限制。
-
設計注意事項(高峰期處理能力)
計算「一天中出貨最集中之高峰時段所需處理量(高峰期能力)」至關重要。
除自動倉庫本體起重機與機器人台數外,包含前後輸送帶搬運能力與作業人員揀貨/檢驗速度之整體系統平衡,決定了實際處理能力上限。
5. 原廠公佈之自動倉庫處理能力基準
① 棧板自動倉庫(Unit-Load 型)
- 處理能力基準: 約 15 ~ 30 週期 / 小時(單台起重機)
- 最大載重: 1,000 kg ~ 2,000 kg / 棧板
-
特徵・用途:
起重機(堆垛起重機)於高層貨架運行之大型自動倉庫。單一棧板重量大,相對速度較慢,強項在於「保管效率(空間利用)」與「安全穩定搬運」。採提升速度型雙貨叉(單次搬運 2 棧板)規格可提升處理能力至 1.5~2 倍。
② 整箱・容器自動倉庫(Mini-Load 型)
- 處理能力基準: 約 60 ~ 120 週期 / 小時(單台起重機)
- 最大載重: 30 kg ~ 100 kg / 箱・周轉箱
-
特徵・用途:
以紙箱或塑膠周轉箱為單位進行高密度保管與自動進出庫。起重機輕量且高速運作,處理能力為棧板型之 3~4 倍。
③ 穿梭式・GTP 型(Goods-to-Person)自動倉庫
-
處理能力基準:
・穿梭車單層: 約 300 ~ 1,000 箱/時(整體系統)
・揀貨工作站能力: 約 400 ~ 1,000 件 / 小時(單一作業人員)
- 最大載重: 20 kg ~ 50 kg / 箱
-
特徵・用途:
於各貨架層運行「高速穿梭車」或「GTP 機器人」,將商品自動搬運至作業人員手邊之最新型系統。遠快於傳統 Mini-Load 起重機,於電商多品種小額單件揀貨作業展現極高能力。
6. 評估與計算處理能力時之實務注意事項
1. 「單一週期(Single Cycle)」與「複合週期(Double Cycle)」之差異
自動倉庫處理能力(週期)計算包含以下 2 種模式:
① 單一週期(Single Cycle)
- 動作: 僅執行「入庫」或僅執行「出庫」之單次往返動作。
(例:自工作站空車至貨架取貨,返回工作站出庫) - 1 週期定義: 「搬運 1 個(棧板)」
② 複合週期(Double Cycle)
- 動作: 單次往返同時執行入庫與出庫之高效動作。
(例:自工作站載入入庫貨物,存放至 A 貨架後,空車至 B 貨架取貨並返回工作站) - 1 週期定義: 「搬運 2 個(入庫 1 + 出庫 1)」
「15 ~ 30 週期 / 小時」之解讀方式
以棧板自動倉庫(Unit-Load 型)為例,起重機走行距離與高度影響所需時間,一般如下:
- 單一週期運作時: 每小時處理 15 ~ 30 棧板(僅入庫或僅出庫)
- 複合週期運作時: 每小時處理 30 ~ 60 棧板(入庫 15~30 + 出庫 15~30)
⚠️ 實務與規格書注意事項
型錄或規格書若僅標示「能力:○○ 週期 / 小時」,多數情況係以最高能力(效率最高之複合週期往返次數)為基準標示。
進行系統選型時,務必向廠商確認「此數據為單一週期(搬運 1 棧板)或複合週期(進出庫搬運 2 棧板)之數值」。
2. 其他計算注意事項
-
高峰期(最大波動)與平均能力之落差
即使原廠最大處理能力為「1,000 箱/小時」,考量稼動率(裕度)與人員揀貨速度(人機介面),實務營運通常採額定能力 70~80% 進行安全設計。
-
前後搬運線(輸送帶・分揀機)之瓶頸
即使自動倉庫本體起重機速度快,若連接至出貨口之輸送帶或分揀機能力無法跟上,整體將發生堵塞。
確保整體系統能力平衡(防止瓶頸)不可或缺。