2. データ分析手法と分析手順
2-6. DATA分析に必要な項目と分析ロジック
データ分析の目的
データ分析の真の目的は、現状の物流実態を数値(ファクト)で正確に表現し、「提案システムを導入することで設備・人員・スペース・作業時間がどのように変わるか」を定量的かつ客観的に明示することにあります。
1) 出荷データの構成要素(EIQ + 拡張項目)
配送センター設計の基礎はEIQ分析(E: 出荷先、I: アイテム、Q: 数量)ですが、単なる「A出荷先にB商品を10個出荷した」という情報だけでは高度な倉庫設計を行えません。Tera計算では、以下の基本項目および追加項目からなる出荷データインポートフォーマットを採用しています。
| 項目名 | 説明と実務上の役割 |
|---|---|
| 行連番 | 出荷データレコードのシーケンシャルな一連番号。 |
| 出荷日・出荷時間 | 出荷実績日および時間帯。時間あたりの物量集計や出荷波動の分析に使用。 |
| 出荷先 (Entry) | 商品を納品する納入先(社名、店舗名、配送拠点コード)。 |
| アイテム (Item) | SKU(最小管理単位)単位で特定可能な商品コードまたは商品名。 |
| バラ数 (Quantity) | 受発注や作業・管理における最小管理単位(SKU数量)。 |
| ケース入数 | バラ数からケース換算値を計算し、ケース出荷とバラ出荷を自動判定するためのマスター基準値。 |
| PLケース積付数 | パレット(PL)1枚に積載可能なケース数。ケース数からPL換算値を導出する。 |
| ケース容積・重量 | ケース1箱あたりの外寸容積(m³)および総重量(kg)。バラ数から容積・重量へ換算する。 |
| アイテム区分・出荷区分 | 特定の分析対象範囲を抽出・除外(例: 直送品の除外等)するためのフラグ項目。 |
| 出荷ルート | 同一トラックに積載するグループや配送コースを管理する経路名称。 |
2) 分析データの規模感と単純集計
一般的な分析モデル(小型家電・電子機器のBtoBセンター等を想定)におけるデータ規模感の例です。
- 総レコード数: 約 60,000 行(レコード)
- 規模感の位置付け: 中規模施設の上位から大規模施設の下位クラス
- 単純集計の意義: 分析の初期段階として全レコードの集計を行い、全体の取扱アイテム数、出荷先数、総出荷ケース数・総容積・総重量の全体量を把握します。
3) 出荷物量の「波動」と経済的な施設規模設計
出荷物量は季節、月、曜日、天候、セール、店舗新設などにより日々変動します。これを「出荷波動」と呼びます。
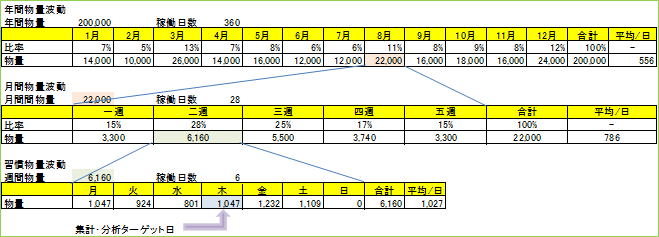
【経済規模設計のポイント】
- 最大ピーク日設計の失敗: 年間または月間の最大ピーク日に合わせて配送センターの保管棚やマテハンを設計すると、閑散期に膨大な無駄スペースや過剰設備が発生し、不経済となります。
- ターゲット日の選定: Tera計算では、週間物量の最高ピーク日ではなく、平準化された特定の曜日(例: 木曜日など)をシステム設計のターゲット日として選定します。
- ピーク時対策の全社合意: ピーク日の超過物量に対しては「作業時間の延長」「一時的な増員」「外部倉庫委託」「出荷の前倒し運用」でカバーします。これらの運用は営業部門や仕入部門にも影響を与えるため、全社的な合意を事前に形成することが成功の鍵となります。
4) データ加工(Tera計算0)のロジック
生データである出荷データをインポートした後、以下のステップで自動加工を行い、核となる「T200」統合データテーブルを生成します。
- バラ数から各単位への自動換算:
- ケース換算 = バラ数 ÷ ケース入数
- PL換算 = ケース換算 ÷ PLケース積付数
- 容積換算 = ケース換算 × ケース容積 / 重量換算 = ケース換算 × ケース重量
- ケース出荷とバラ出荷の自動分離:
- 1ケース未満(ケース換算<1) ──> バラ出荷(作業棚からピッキング)
- 1ケース以上で端数なし(ケース換算≧1 かつ 端数=0) ──> ケース出荷(在庫エリアから整箱出庫)
- 1ケース以上で端数あり(例: 入数5の商品を9個注文) ──> 1ケースをケース出荷、4個をバラ出荷へ自動分割
- 5段階ランク付け(EIQ分析の拡張):
従来のABC分析(3区分)を拡張し、A1 (50%)、A2 (20%)、B (15%)、C (10%)、D (5%) の5区分でアイテムおよび出荷先をランク付けします。- Tera計算1(出荷能力設計): ケース出荷は「ケース換算」、バラ出荷は「出庫回数(行数)」をランクキーとして適用。
- Tera計算2(保管量設計): 保管スペース算出のため、ケース・バラ共に「PL換算」をランクキーとして適用。
- 統合テーブル「T200」の生成: 換算値や各種ランク情報を統合した「T200」を作成することで、高速な集計処理を実現します。
5) 実務上の運用定義と注意点
- レコード数と出庫回数: 1レコードで「1ケース+3個」が出荷される場合、レコード数は1ですが、ケース出庫とバラピッキングの2工程が発生するため、出庫回数は「2回」とカウントし、実作業負荷を正しく補記・計算します。
- 用語の定義(蔵入れ・蔵出し・仕分け・ピッキング):
- 蔵入れ/蔵出し: 保管スペース(ラック等)への入庫および取り出し。
- 仕分け(種まき): 一括蔵出しされた商品を発送先別に配分する作業。
- ピッキング(摘み取り): 作業棚(フローラック等)から指示通りに商品をピックする作業。
- ピーク時間帯の前倒し考慮: 出荷完了時間から逆算して上流工程(ピッキングや補給作業)のタイムスケジュールを組むため、作業開始・終了時間のズレ(タイムラグ)を考慮して設計します。