ケース自動倉庫の動作(走行台車・シャトルの動き)
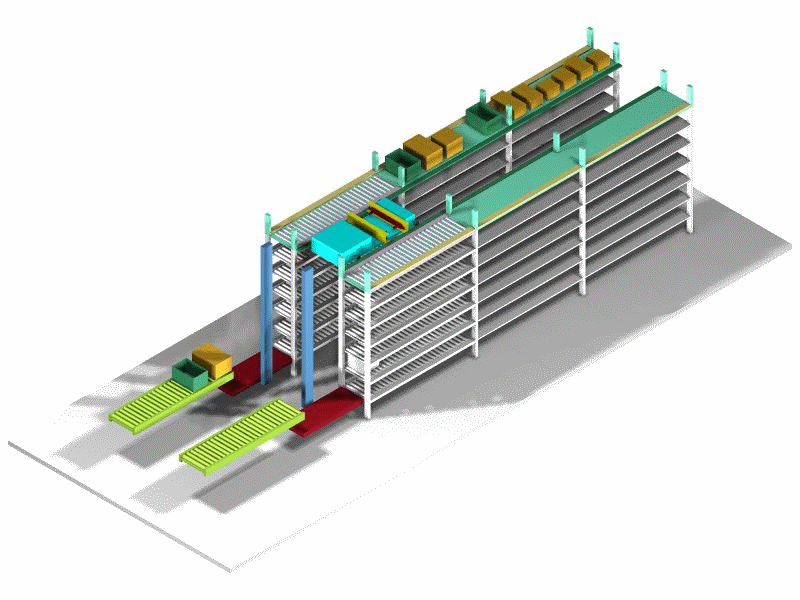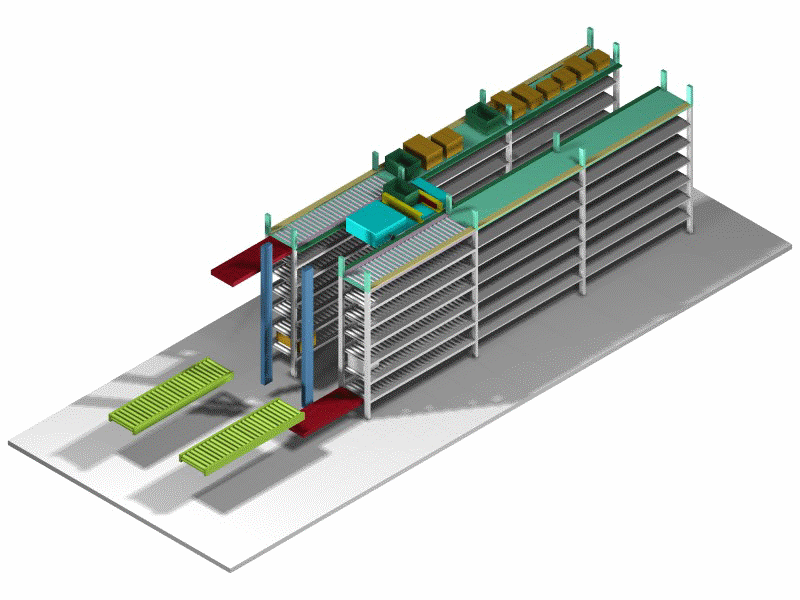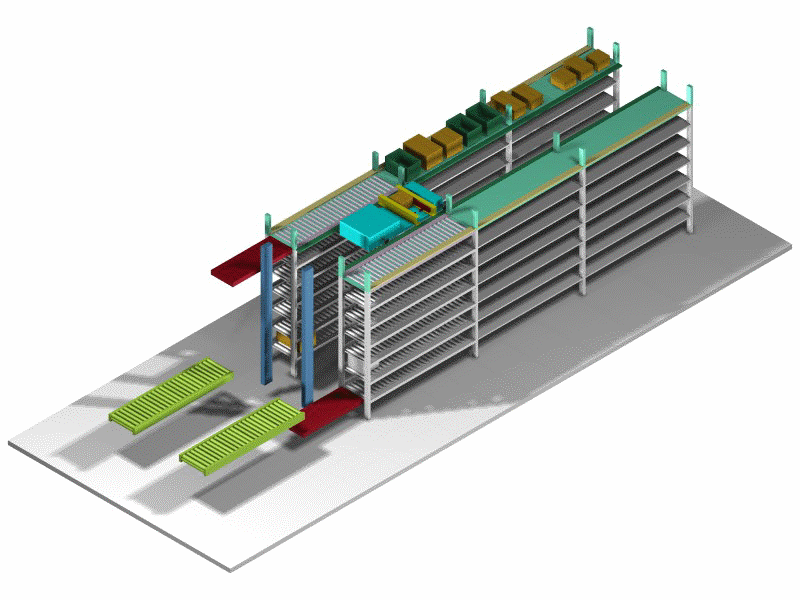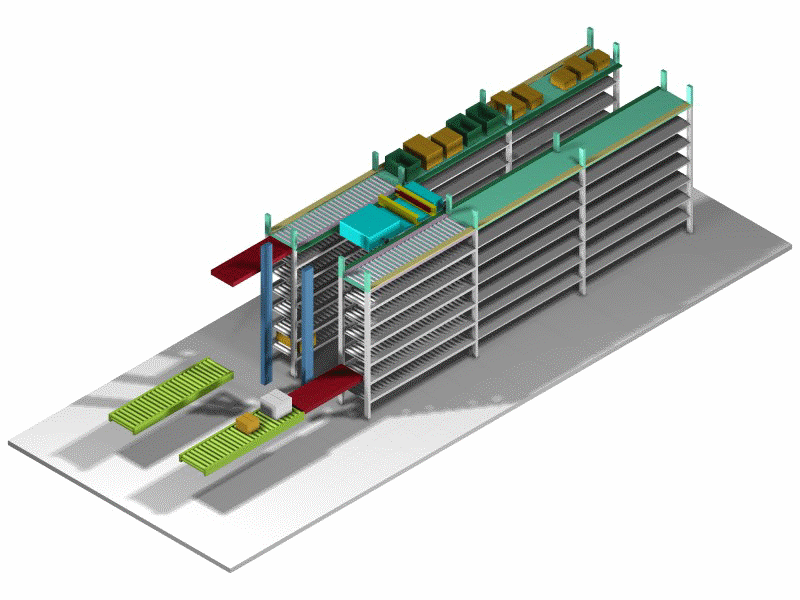
入庫ケースを庫内コンベヤから移載し、棚間口へ搬送し、棚に格納します。
出庫ケースがある棚間口に走行台車(シャトル)が移動、ケースを移載、搬送して棚内コンベヤにケースを降ろし、垂直搬送機により棚外出庫コンベヤに移載します。
上記入出庫を走行台車1台あたり50〜60回/時間行うことができます。
第5節 ケース自動倉庫(SAS)の設計計算とピッキング効率化
ケース自動倉庫(SAS)の概要と特徴
ケース自動倉庫(SAS:Shuttle Automated Storage)は、1985年に登場して以来、700基以上の納入実績を持つ信頼性の高い物流機器です。近年では特許の制約がなくなったことで、多くの物流メーカーが販売を開始し、再び注目を集めています。
1. 高度な仕分け・順立て機能
- 個別管理能力: 1,000ケース保管時に1,000アイテムを個別に管理可能です。
- 順立て出庫と仕分け: 出荷先に応じた「出荷順番」を正確に指定して出庫できる、強力な順立ておよび仕分け機能を備えています。
2. 圧倒的な入出庫能力
棚の各段を高速な走行台車(シャトル)が独立して移動するため、従来のシステムを凌駕する能力を発揮します。
- 走行台車(シャトル)1台あたりの能力: 毎時50〜70件の入出庫が可能です。
- システム全体の能力: 例えば15段構成の場合、60回 × 15段 = 毎時900回 の入出庫能力を持つことになります。
3. ピッキング作業効率の劇的な向上
人手による作業と比較して、ケース自動倉庫(SAS)の出庫ステーションではピッキングスピードが大幅に加速します。
- フロー棚(人手ピッキング): 12秒に1回(300回/時)程度のピッキング効率。
- SAS出庫ステーション: 5秒に1回(720回/時)のハイスピードなピッキングが可能。
低流動出荷先・アイテムの効率化
配送センターにおいて最も機械化が難しく、手間のかかる「低流動(出荷頻度が低い)」領域の課題を、ケース自動倉庫(SAS)は一挙に解決します。
ケースとバラの混在連続作業
- 荷合わせの不要化: ケース単位出荷とバラ単位出荷(ピッキング)を連続して行えるのが最大の特徴です。
- 具体例: 低流動出荷先に対して「ケース1個」と「3アイテム合計15バラ」のオーダーがある場合、これらを混在して連続作業でき、かつ仕分け・順立てされた状態で出庫されるため、後工程での荷合わせ作業が一切不要になります。
設計寸法と実務上の注意点
Tera計算では、以下の数値を反映した高精度なシミュレーションが行えます。
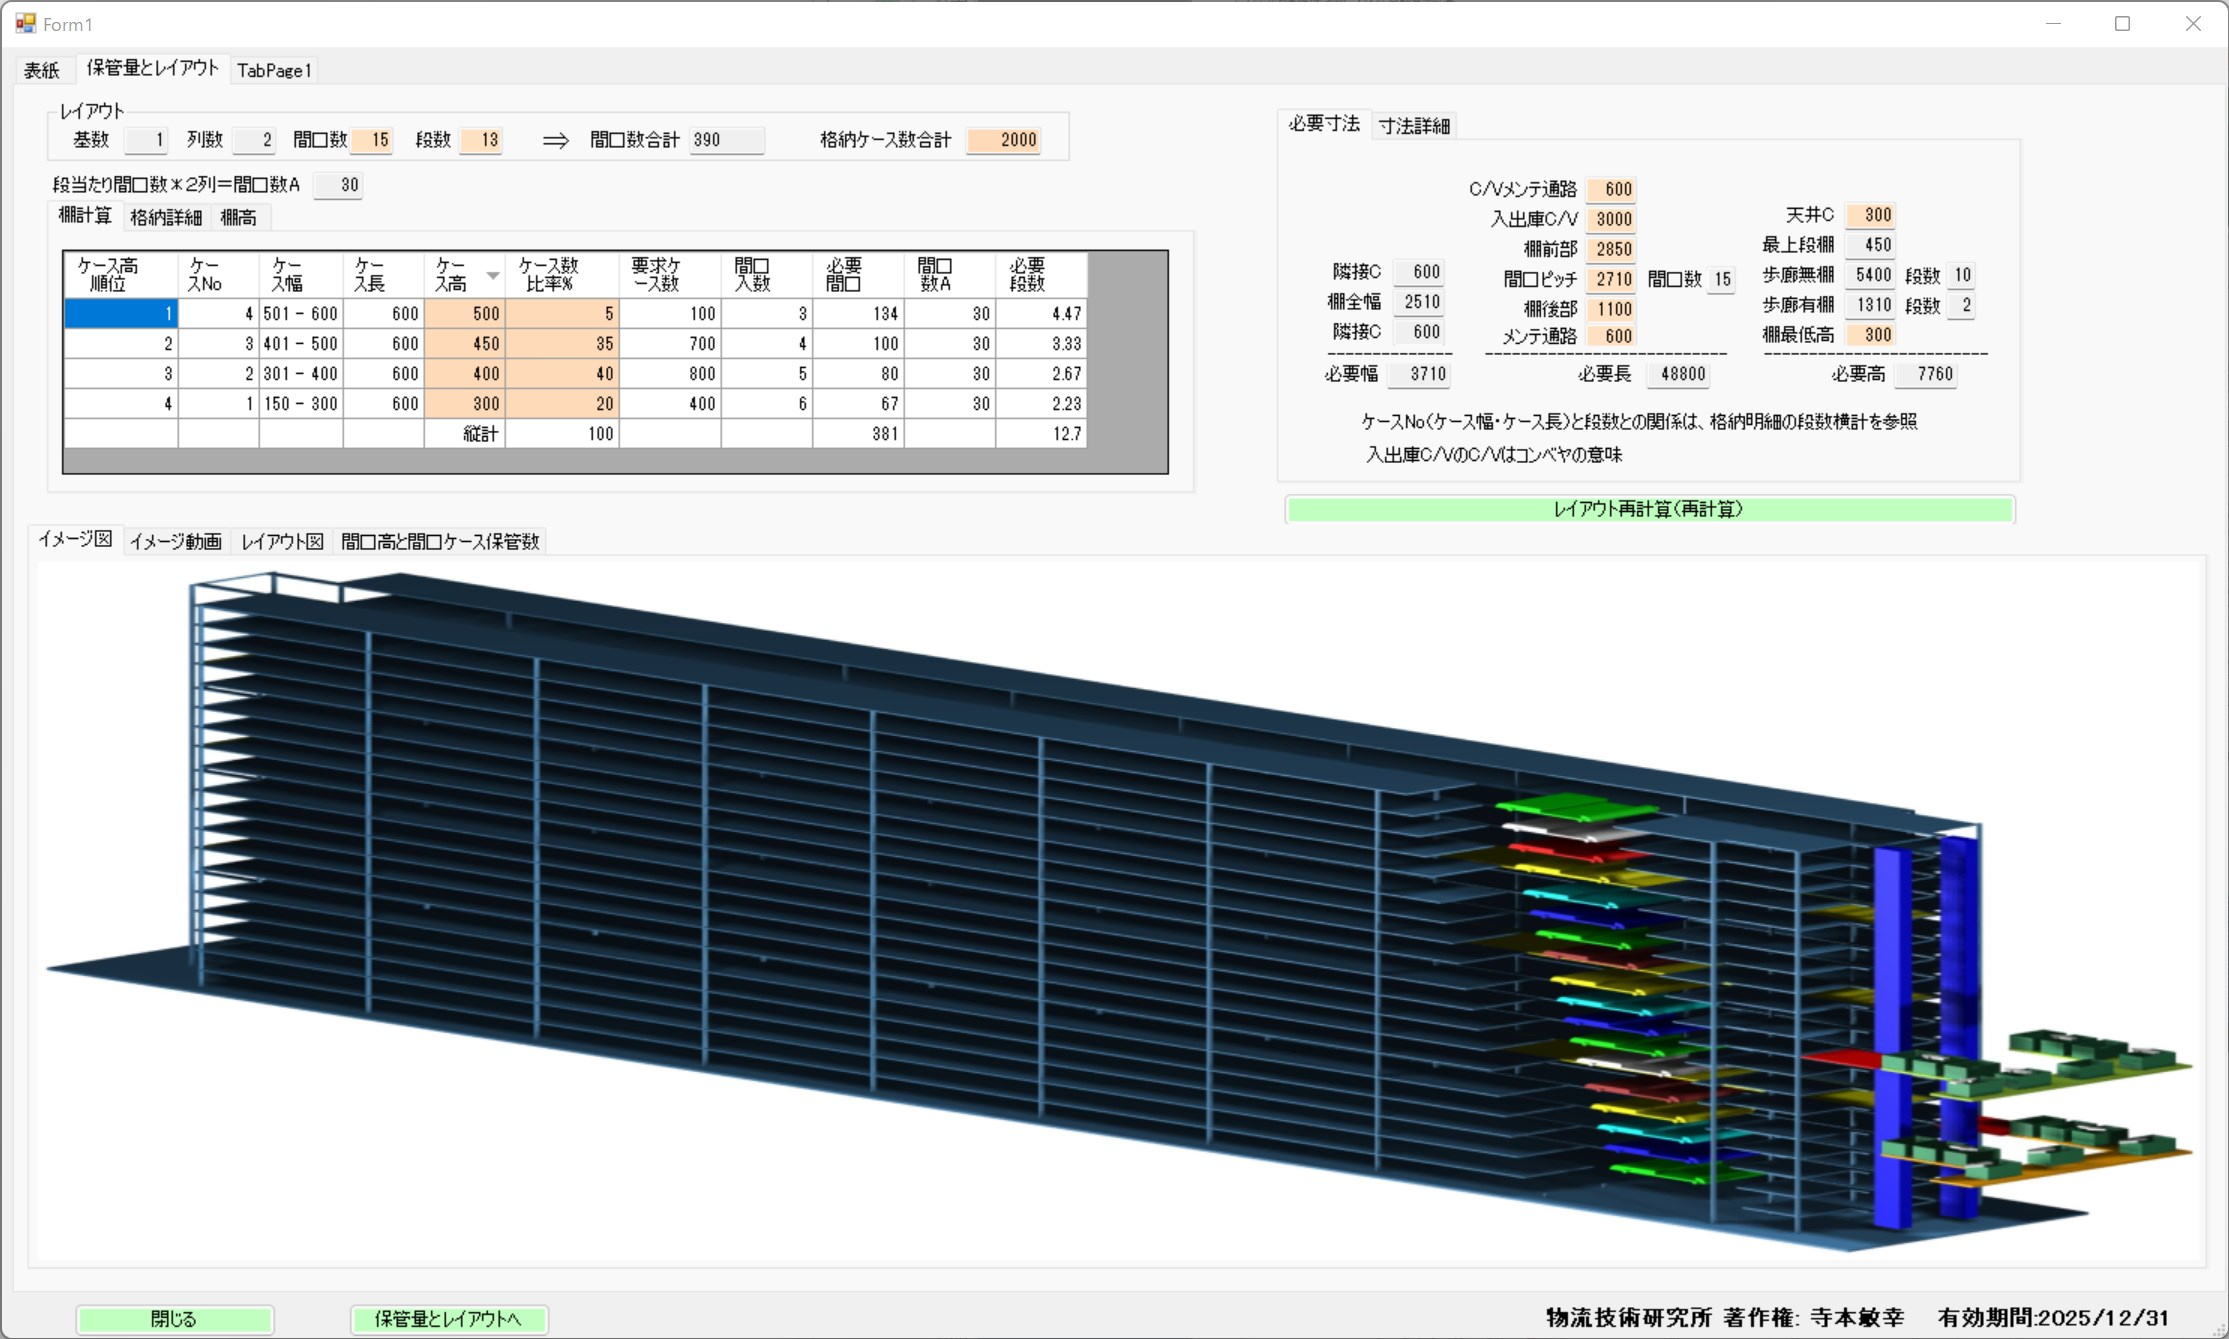
- 格納能力: 縦・横・高さが150mm〜600mmのケースに対応し、1基(2列×15間口×13段)で約2,000ケースを保管可能です。
- メンテナンス性: 高さ2,000mmごとに点検用の歩廊を設置し、トラブル停止時でも手動出庫ができる設計です。
- 構造上の取り合い: 走行台車(シャトル)はレールより下方にオーバーハングする構造のため、歩廊の有無による寸法干渉に注意が必要です。
- 法規制(仮想床): 最上段が5mを超える場合は、規定に基づき「仮想床」として面積が加算されます。
計算画面
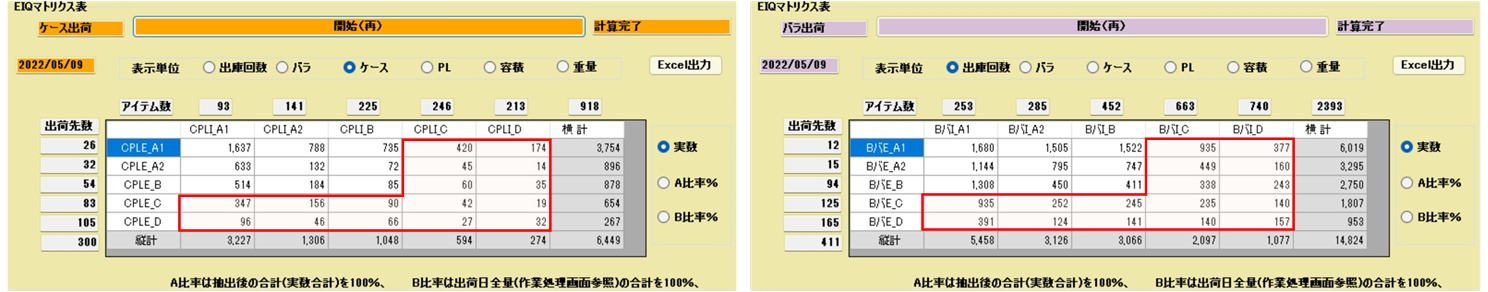
下記、赤枠部の低流動出荷先・低流動アイテムをケース自動倉庫に入れ、出荷先単位に混在出荷します。
ケース荷姿と格納数
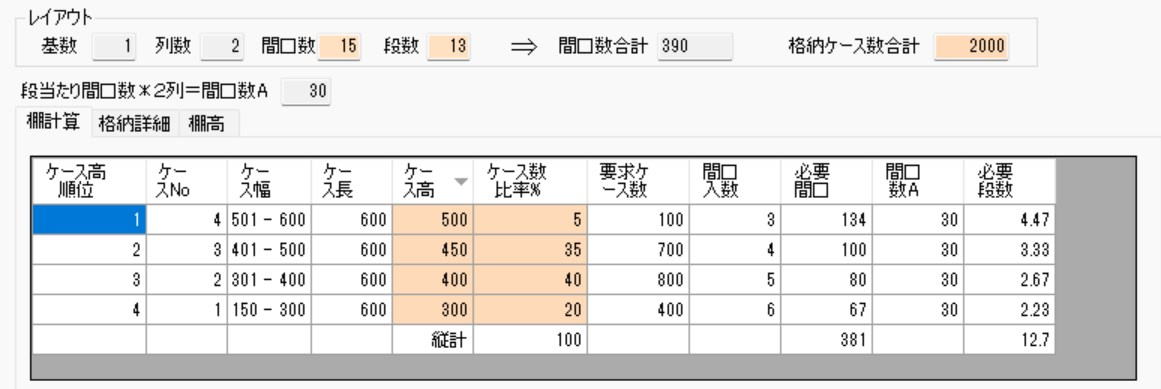
格納ケース数の計算は、縦横高さが150〜600mmまでのケースなら全て格納できるため、一定の条件による計算になります。
上記表の条件で1基(2列*15間口*13段)の格納量は2000ケースになります。
上記表のTera設定を変更して格納量の変化を確認してください。
平面レイアウト
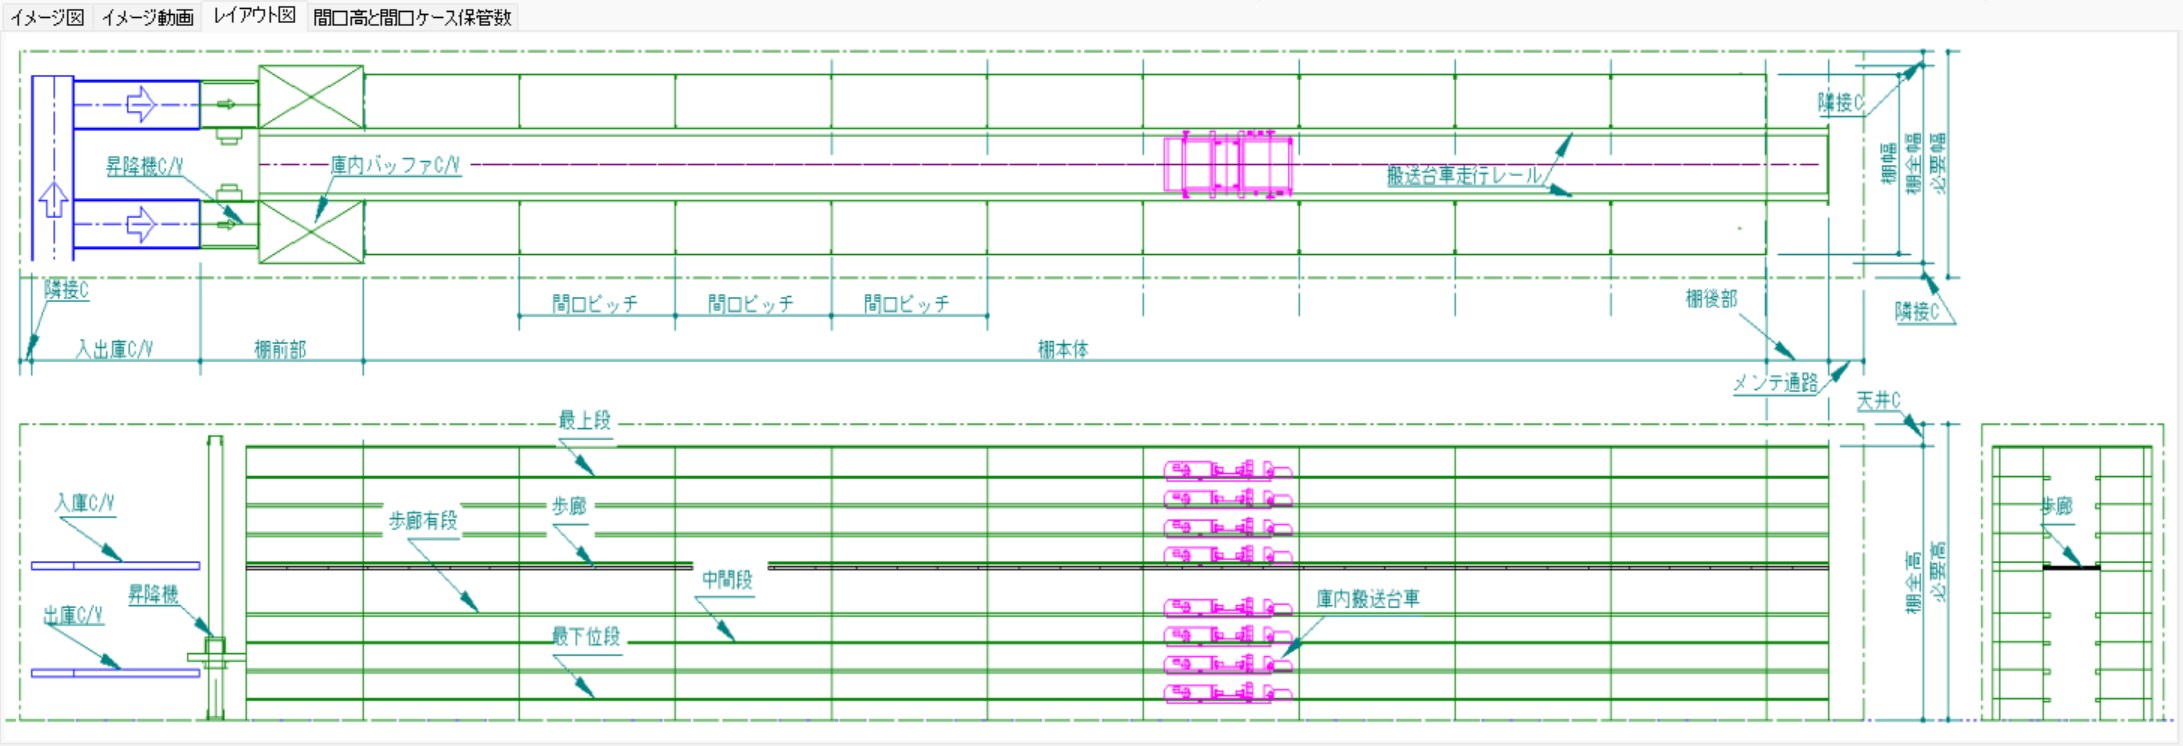
ケース棚は前面及び背面に入出荷コンベヤを設置することが出来ます。(上記レイアウトは前面のみ)
高さ2000mmピッチに歩廊を設置、トラブル停止時の手動ピッキング出庫を可能にしています。
最上段が5mを超えるごとに仮想床があるとして計算します。
走行台車(シャトル)と棚間口高及び間口幅とケース保管数
間口ピッチ2710mm、間口当たり保管ケース数
300mm幅ケースは6ケース、400mm幅ケースは5ケース、500mm幅ケースは4ケース、600mm幅ケースは3ケース
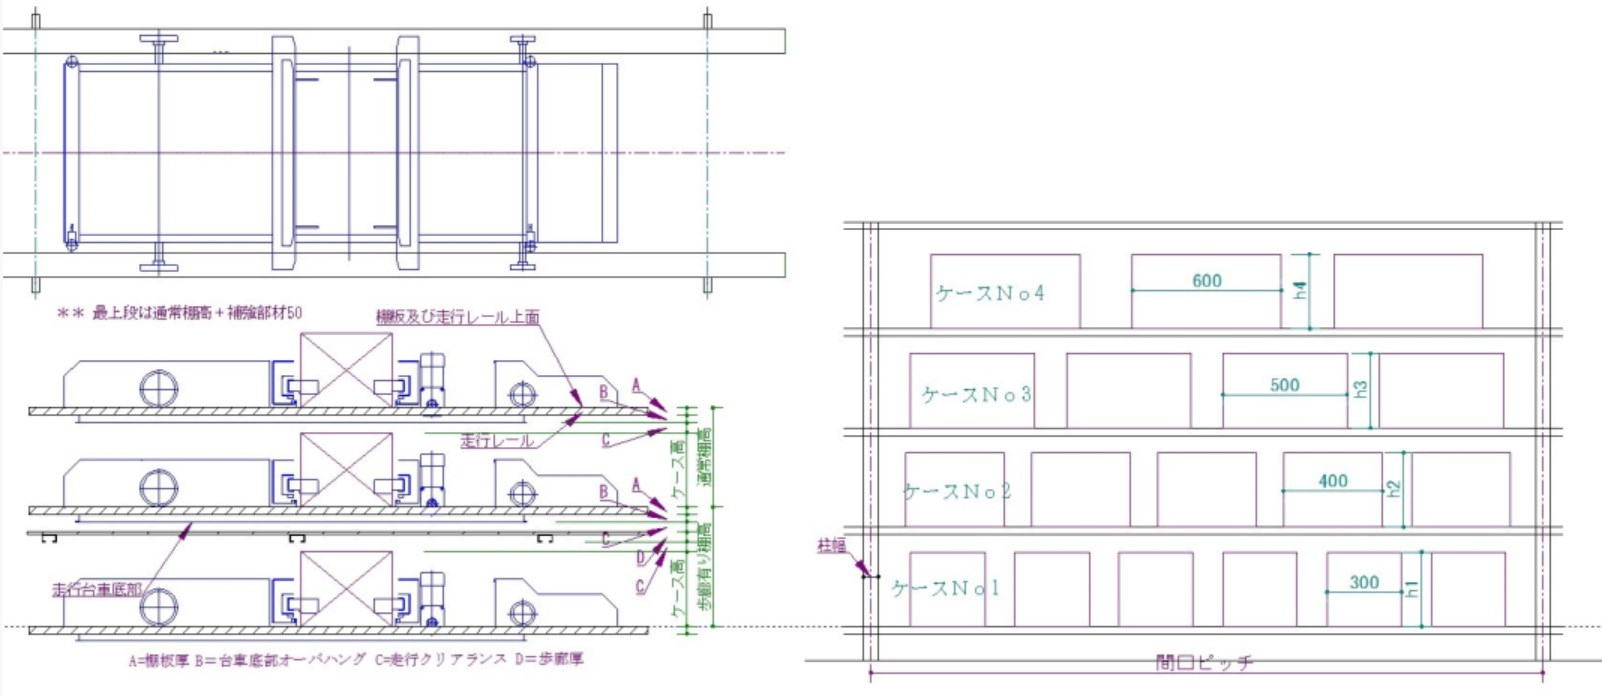
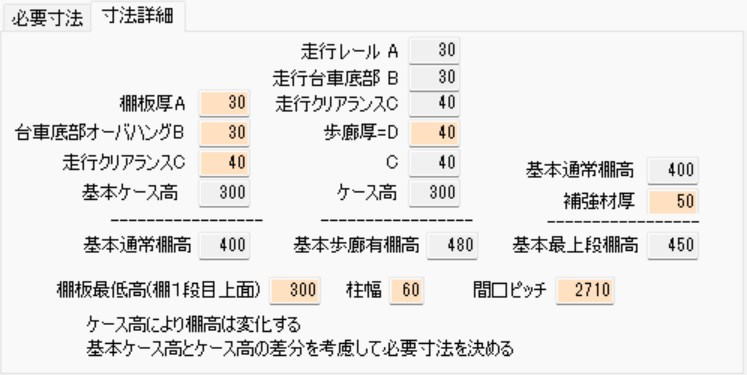
走行台車(シャトル)はレールより下方にオーバーハングする構造です。歩廊有間口と歩廊無し間口の寸法取り合いに注意してください。
Tera設定を変更可能です。